Artykuł sponsorowany
Co sprawdzić w aluminiowej bazie formy przed wykańczaniem na szlifierce bramowej
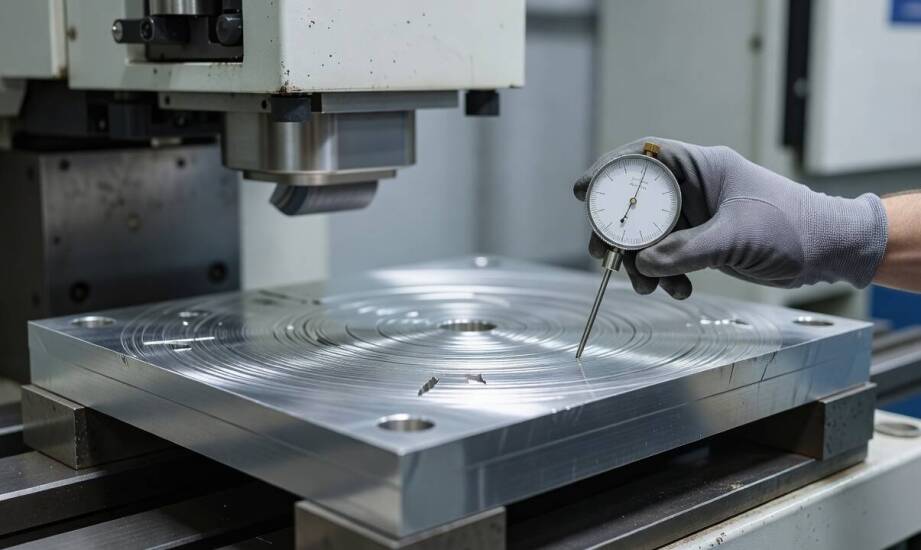
Drobna wada przygotowania detalu po frezowaniu potrafi ujawnić się dopiero na etapie wykańczania i zaburzyć dalszy odbiór. W produkcji form termoformujących aluminiowa baza wymaga starannej weryfikacji przed wejściem na szlifierkę bramową CNC. Każdy niewykryty defekt wpływa bezpośrednio na końcową geometrię korpusu oraz współpracę z kolejnymi operacjami obróbczymi. Niewłaściwe parametry skrawania zgrubnego wprowadzają naprężenia, które ujawniają się podczas zbierania ułamków milimetra materiału. Z tego powodu rygorystyczna kontrola weryfikuje stan wyjściowy przed uruchomieniem wrzeciona ściernicy.
Jakie wady bazy wykluczają rozpoczęcie obróbki ściernej?
Aluminiowa baza formy po zejściu z centrum frezarskiego nosi naturalne ślady obróbki zgrubnej. Nierówności naddatku poważnie utrudniają późniejsze oczyszczenie i ujednolicenie powierzchni. Z tego względu operator weryfikuje grubość pozostawionego materiału w strategicznych punktach pomiarowych. Zbyt mały zapas nie pozwoli na zebranie wszystkich uszkodzeń mechanicznych, natomiast zbyt duży niepotrzebnie wydłuży proces precyzyjnego wykańczania. Równie istotne pozostaje wykrycie ewentualnych śladów po wcześniejszym mocowaniu w imadłach oraz zidentyfikowanie lokalnych deformacji materiału. Przeoczenie zarysowań na krawędziach referencyjnych przeniesie błąd na cały układ współrzędnych w maszynie docelowej.
Sposób podparcia korpusu determinuje zachowanie najściślejszych tolerancji wymiarowych wielkogabarytowych elementów. Wieloosiowe frezowanie CNC oraz wiercenie głębokich otworów często wywołują wewnętrzne naprężenia w rozbudowanym bloku stopu aluminium. Właściwa orientacja detalu na stole magnetycznym zapobiega odkształceniom podczas intensywnej pracy tarczy ściernej. Stabilne zamocowanie bazy bezpośrednio przeciwdziała powstawaniu wibracji, co pozwala na uzyskanie wymaganej płaskości i docelowej równoległości płaszczyzn. Przed rozpoczęciem pracy należy usunąć ostre zadziory, osiadły pył aluminiowy oraz resztki oleju i chłodziwa, które mogłyby zapchać pory w narzędziu ściernym.
Jak przebiega wykańczanie detalu na szlifierce bramowej?
Przygotowanie geometryczne bryły bezpośrednio wpływa na harmonijną współpracę zaawansowanego frezowania wieloosiowego z obróbką końcową dużych płaszczyzn. Precyzyjne szlifowanie płaszczyzn maszyną bramową CNC wymaga idealnego zgrania z poprzednimi etapami skrawania. Technolog dobiera parametry tak, aby wcześniejsze wyfrezowanie gniazd i prowadzeń ułatwiało późniejsze bazowanie sporych gabarytów. Obsługa przenosi sprawdzony detal na żeliwny stół szlifierki, gdzie następuje kalibracja parametrów posuwu oraz prędkości obrotowej wrzeciona pod specyfikę twardego stopu aluminium. Oprogramowanie obróbcze wspiera cały ten proces, eliminując ryzyko kolizji z elementami mocującymi.
Pierwsze przejście zabielające dostarcza kluczowych informacji o rzeczywistym stanie obrabianego materiału. W codziennej praktyce naszej narzędziowni Thermo-Tools obserwujemy, że równomierne zbieranie pyłu na całej długości i szerokości aluminiowego korpusu to wyraźny sygnał zachowania założonej płaskości. Jeśli ściernica łapie materiał wyłącznie na skrajnych brzegach lub tylko na środku, operator otrzymuje jasny dowód na wystąpienie odkształceń temperaturowych. Jednolita struktura wizualna bez wyrwań wskazuje na gotowość bazy do dalszych pomiarów kontrolnych oraz ostatecznego montażu układów formujących. Wyeliminowanie drgań na tym etapie warunkuje poprawną pracę matryc tnących i stacji układających w maszynach docelowych.
Wpływ weryfikacji wstępnej na stabilność produkcji form
Skrupulatna kontrola aluminiowego bloku tuż przed obróbką ścierną znacząco ogranicza konieczność wykonywania kosztownych poprawek. Wykrycie nierównomiernego naddatku czy zastosowanie właściwego podparcia na wczesnym etapie zabezpiecza docelową geometrię formy termoformującej przed utratą wyznaczonych tolerancji. Proces produkcyjny staje się w pełni przewidywalny, a ryzyko odrzucenia gotowego detalu podczas końcowej weryfikacji jakości wyraźnie spada. Prawidłowo wyprowadzona płaszczyzna bazowa ułatwia późniejsze polerowanie matryc i zapewnia stabilną eksploatację narzędzia u docelowego producenta opakowań plastikowych.
Kategorie artykułów
Polecane artykuły

Jakie pytania warto zadać terapeucie przed rozpoczęciem terapii?

Jak geotechnika wpływa na projektowanie w trudnych warunkach gruntowych?

Jak wygląda sprawa o spadek w sądzie i kiedy kończy się postanowieniem
